01 ノズル径を選ぶ
標準品はφ3.5 mmのCH-3.5-50と、φ5 mmのCH-5-50。現行HPではφ3.5 mmタイプの適用目安をM6〜M20と案内しています。ねじ径だけでなく、穴の内径や形状もご確認ください。
 お問い合わせ
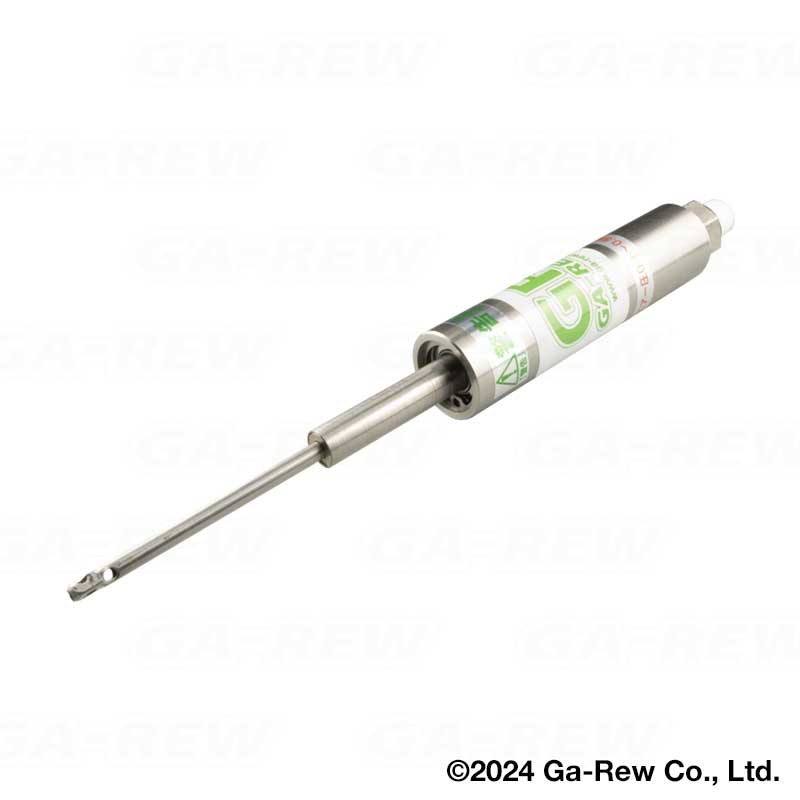
回転する細径ノズルからエアーを噴射し、止まり穴や貫通穴の切粉・切削液を除去します。
HOW IT WORKS
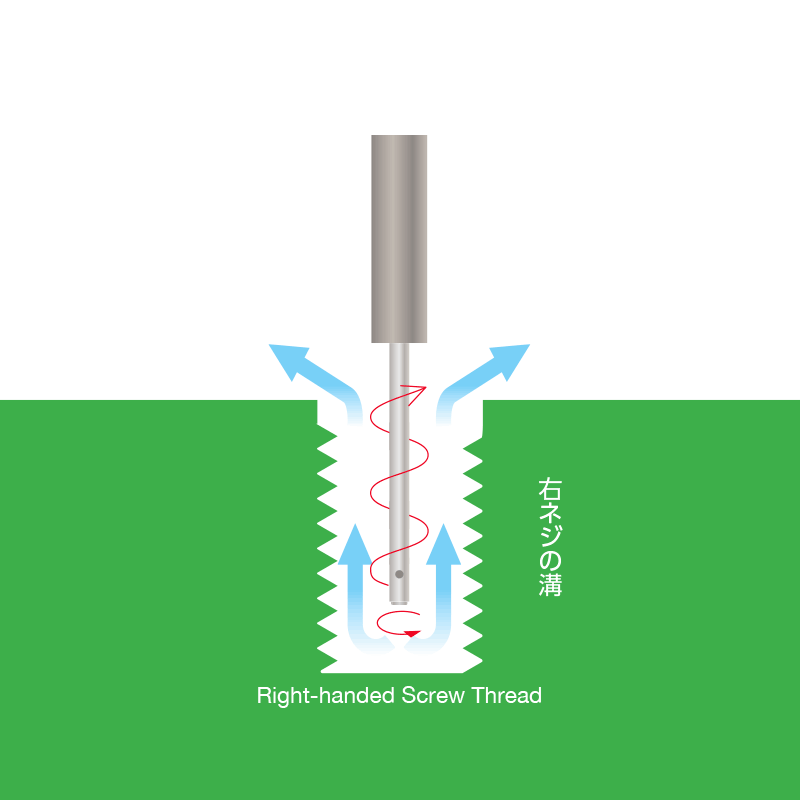
細長いパイプ状ノズルの先端からエアーを噴射しながら高速回転。機械加工後の止まり穴・タップ穴・貫通穴に残る切粉や切削液を除去します。
カタログでは、左回転による360度の噴射を紹介しています。右ねじの溝を持つ穴の内部へエアーを当て、穴の奥にある付着物を外へ排出するためのノズルです。
標準品はエアー専用です。ミストを使う洗浄は、ピンポイントスプレーノズルなど用途に合う製品をご相談ください。
SELECTION POINTS
標準品はφ3.5 mmのCH-3.5-50と、φ5 mmのCH-5-50。現行HPではφ3.5 mmタイプの適用目安をM6〜M20と案内しています。ねじ径だけでなく、穴の内径や形状もご確認ください。
標準の先端金属部は長さ50 mm、全長は約180 mmです。切粉を排出できるよう、ノズルと穴の間に通過用の隙間を確保してください。異なる長さ・径は個別にご相談いただけます。
標準エアー圧は0.4〜0.6 MPa、接続部はR1/8です。手持ち作業には、足元でエアーのオン・オフを切り替えるフットスイッチをオプションでご用意しています。
回転を安定させるため、ごくわずかな振れが生じます。現行HPの目安は、先端長50 mmで約0.1 mmです。穴との隙間や取付位置を検討するときに考慮してください。
APPLICATION GUIDE
選定のご相談では、穴径・穴深さ・ねじの有無、除去したい切粉や液体、供給圧力、手持ちか設備固定かをお知らせください。
BEFORE SELECTION
ここに掲載している標準品CH-3.5-50/CH-5-50はエアー専用です。液剤による洗浄をご希望の場合は、ピンポイントスプレーノズルの詳細を見る →
現行HPでは標準品以外のサイズも相談可能としています。穴の図面や寸法、必要な挿入長さをご提示ください。適用可否を確認して仕様をご案内します。
現行HPと掲載カタログには、標準品のエアー消費量・洗浄時間の確定値はありません。付着物や穴形状、圧力によって変わるため、対象ワークでの確認をご相談ください。
仕様・写真・図は現行HPと製品カタログ(2025年10月)を参照しています。開発時の写真・数値を含むため、最終仕様はご注文前にご確認ください。
| 型式 | 使用圧力 | 使用温度 | 本体寸法・形状 | エア量・流量 | 接続部 | 重量 |
|---|---|---|---|---|---|---|
| CH-3.5-50 | 0.4〜0.6 MPa | 10〜50 ℃(2025年10月カタログ) | W22 × D180 × H23 mm/ノズル径φ3.5 mm・先端長50 mm | 要確認 | R1/8 | 126 g(2025年10月カタログ) |
| CH-5-50 | 0.4〜0.6 MPa | 要確認 | ノズル径φ5 mm・先端長50 mm・全長約180 mm | 要確認 | R1/8 | 要確認 |
使用条件・仕様変更により異なる場合があります。正式な選定・発注時は最新資料をご確認ください。